
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى

Préparation de surface expliquée : méthodes, normes et étapes de préparation du film
Content
- 1 Ce que signifie réellement la préparation de surface
- 2 Pourquoi la préparation décide si l'emploi survit
- 3 Comparaison des méthodes mécaniques, chimiques et thermiques
- 4 Préparation pour film de protection de peinture, film pour vitrage et film architectural
- 5 Normes, tolérances et vérification
- 6 Où la préparation tourne mal
- 7 Foire aux questions
Neuf défauts d'adhésion sur dix sur une ligne de film ou de vernissage sont constatés dans les vingt minutes précédant même l'ouverture du produit. La poussière, le silicone, l'huile des mains et les restes d'adhésif d'un ancien film se trouvent tous entre le substrat et la nouvelle couche, et aucune technique de raclage ne peut compenser ce qui se trouve en dessous.
La préparation de la surface est la moitié invisible du travail d'installation. Un panneau peut paraître impeccable sous l'éclairage d'un magasin et échouer néanmoins à un test de rupture d'eau, car la contamination importante se mesure en nanomètres et non en empreintes digitales. Ce guide explique ce qu'implique réellement la préparation, en quoi les familles mécaniques, chimiques et thermiques diffèrent et pourquoi les mêmes principes s'appliquent que vous sabliez de l'acier pour un revêtement industriel ou que vous essuyiez un capot avant la pose d'un film de protection de peinture.
Ce que signifie réellement la préparation de surface
La préparation de surface est la combinaison de traitements mécaniques, chimiques et physiques appliqués à un substrat avant l'application d'une peinture, d'un revêtement, d'un adhésif ou d'un film protecteur, de sorte que la liaison se forme à l'interface plutôt qu'au-dessus d'une couche de contamination.
Supprimez les noms des équipements et chaque processus de préparation doit accomplir trois choses :
- Retirez tout ce qui n'a pas sa place sur le support : huile, graisse, poussière, rouille, calamine, agent de démoulage, résidus de vernis ou vieil adhésif.
- Créez les bonnes conditions de liaison, c'est-à-dire un profil d'ancrage pour les revêtements épais ou une surface propre et à haute énergie pour les adhésifs et films sensibles à la pression.
- Maintenez cette condition jusqu'à ce que le produit soit appliqué, ce qui dépend de la température, de l'humidité, de la contamination atmosphérique et du temps.
Ces trois objectifs expliquent pourquoi un terme couvre le sablage d'un réservoir de stockage et l'essuyage d'un capot avec préparation des panneaux. Le mécanisme est complètement différent ; l'objectif est identique.
Pourquoi la préparation décide si l'emploi survit
L'adhérence est une propriété interfaciale, ce qui signifie que la liaison ne se forme que là où l'adhésif, le revêtement ou le film peut physiquement mouiller le substrat, de sorte que tout ce qui repose sur cette surface devient la couche la plus faible de l'ensemble du système.
C’est mesurable, pas philosophique. Le vernis silicone, les huiles pour les mains et les résidus de tampon font chuter l'énergie de surface de la couche transparente automobile en dessous du niveau auquel un adhésif sensible à la pression mouille complètement. Le film peut encore tenir le jour de l'installation ; l'échec apparaît plus tard sous la forme d'un soulèvement des bords, de cloques après le premier après-midi chaud ou d'une tache qui se décolle avec une couche de finition attachée.
Comparaison des méthodes mécaniques, chimiques et thermiques
Les préparations mécaniques, chimiques et thermiques ne sont pas des options concurrentes ; ce sont des étapes, et la plupart des spécifications de travail en combinent au moins deux dans un ordre fixe.
| Méthode | Comment ça marche | Applications typiques | Principaux risques |
| Mécanique | Le sablage, le ponçage, le meulage et le détartrage à l'aiguille coupent ou profilent la surface. | Structures en acier, cordons de soudure, peinture vieillie, pièces moulées en aluminium. | Un profil trop grossier emprisonne l'air et provoque des trous d'épingle ou des ponts. |
| Chimique | L'essuyage au solvant, le dégraissage alcalin, le décapage à l'acide et les promoteurs d'adhérence éliminent ou neutralisent la contamination. | Panneaux d'atelier, verre, plastiques, métal prétraité. | Le solvant qui s'évapore avant de soulever l'huile déplace simplement les résidus. |
| Thermique | Le traitement à la flamme, le plasma et la décharge corona augmentent l'énergie de surface en oxydant la couche supérieure. | Pare-chocs en polypropylène, garnitures en plastique, autres substrats à faible consommation d'énergie. | Un traitement excessif fragilise la surface et crée une couche limite fragile. |
La séquence compte plus que l’équipement. Le nettoyage au solvant vient en premier pour libérer l'huile, l'abrasion suit et un deuxième chiffon au solvant élimine ce que l'abrasif a détaché. Sautez ce deuxième nettoyage et vous aurez une contamination du sol plus profondément dans le profil. L'air comprimé mérite le même soupçon : sans séparateur d'huile et d'eau, le soufflage ajoute exactement la contamination que vous venez d'éliminer.
Préparation pour film de protection de peinture, film pour vitrage et film architectural
Pour les films de protection de peinture et les films pour vitrages, l'objectif est une surface lisse, entièrement décontaminée, sans profil d'abrasion, ce qui est à l'opposé de ce dont a besoin l'acier sablé.
Lavez, puis décontaminez avec un dissolvant de retombées de fer et un dissolvant de goudron, et argilez le panneau. Les particules liées télégraphient à travers un film transparent et ne peuvent pas être expulsées plus tard.
Polissez ou composez uniquement si la peinture doit être corrigée, puis décapez les huiles de polissage avec une préparation pour panneaux ou une solution d'alcool isopropylique à 30 % en utilisant une méthode à deux chiffons.
Soufflez les interstices, les badges et les bords avec de l'air filtré, puis collez la surface. Les bords sont l’endroit où commence la portance, ils retiennent donc le plus l’attention.
Appliquer à l'intérieur de la fenêtre de travail, à environ 18 à 28 degrés Celsius et 40 à 60 % d'humidité relative, et garder les sprays de détails en silicone éloignés de la baie.
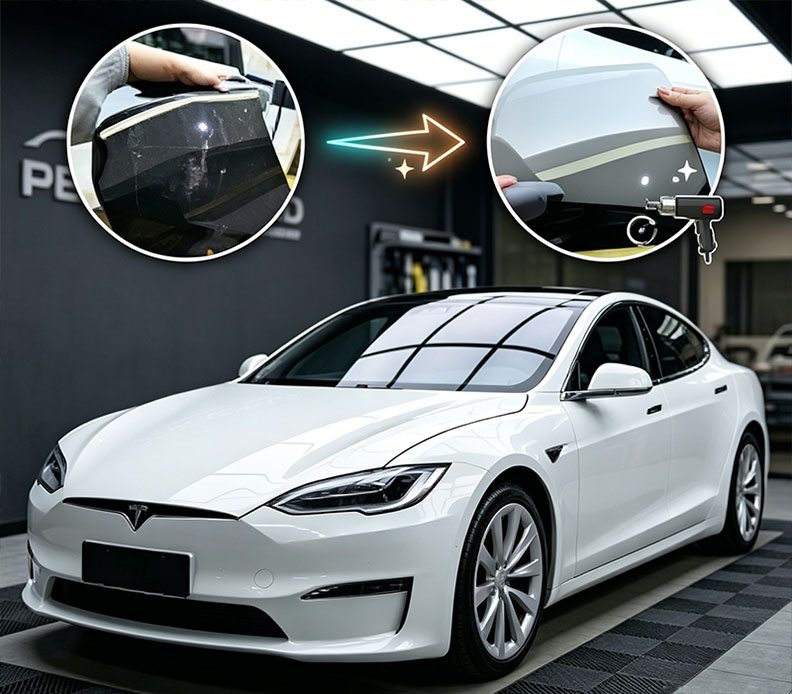 Film de protection de peinture transparent TPU auto-cicatrisant instantané TPU PPF transparent auto-cicatrisant pour la protection de la peinture automobile, avec récupération par tourbillon à température ambiante, résistance aux taches hydrophobes et épaisseur personnalisable pour les installateurs. Voir le produit →
Une couche de finition auto-cicatrisante peut effacer les marques de lavage et les légers tourbillons, mais elle ne peut pas sauver un panneau qui a été essuyé avec un chiffon sale. C'est pourquoi une routine de préparation documentée se situe en amont de tout choix de film, et pourquoi les ateliers travaillant sur de la peinture haut de gamme ont tendance à standardiser sur un système de film transparent plutôt que de changer de produit entre les travaux.
Le verre est un substrat différent avec son propre mode de défaillance. Les taches d'eau minérale, les résidus de savon et le mastic de cadre interfèrent tous avec l'adhérence, de sorte que la vitre est polie avec un composé d'oxyde de cérium pour éliminer les dépôts, nettoyée avec une solution sans danger pour le film et essuyée avant que le film ne soit coupé et positionné.
 Film de fenêtre automobile en nano-céramique avec une clarté respectueuse du signal Pour le verre automobile nécessitant une visibilité claire et un rejet de la chaleur, ce film automobile nano-céramique offre une protection UV, un rejet des infrarouges et des performances respectueuses du signal. Voir le produit →
Le film architectural fait monter les enchères car les vitres sont grandes, verticales et souvent inaccessibles. Le contrôle de la poussière, le nettoyage par étapes et une règle stricte de non-toucher pour le verre nettoyé comptent bien plus que la vitesse, puisqu'une seule tache peut signifier décaper une vitre entière.
 Film de fenêtre architectural pour le contrôle solaire et la sécurité Pour les grands vitrages verticaux où la discipline d'installation est importante, ce film architectural offre un rejet de la chaleur solaire, un filtrage UV et des versions de sécurité en 2 ou 4 mil. Voir le produit →
Normes, tolérances et vérification
La vérification est ce qui différencie un processus de préparation reproductible d'un processus plein d'espoir, car chaque étape doit comporter un numéro, un test ou un résultat visible de réussite ou d'échec.
| Norme | Portée | Utilisation pratique |
| SSPC-SP1 | Nettoyage au solvant | Élimine l'huile, la graisse et la saleté avant toute autre étape. |
| SSPC-SP10 / NACE n°2 | Nettoyage par sablage presque blanc | Acier en immersion ou dans des environnements de service sévères. |
| OIN 8504 | Méthodes de préparation | Cadre de choix des voies mécaniques, chimiques ou thermiques. |
| ASTM D4285 | Huile et eau dans l'air comprimé | Vérifie la qualité de l’air de soufflage et de soufflage. |
| ASTM D4417 | Profil de surface | Confirme la profondeur du profil d’ancrage après le dynamitage. |
| ASTM D3359 | Adhésion du ruban | Vérifie l'adhérence après application. |
Les numéros sur une fiche technique ne sont utiles que si quelqu'un les vérifie. Le test de rupture d'eau et les lectures de l'angle de contact sont les contrôles sur le terrain les plus rapides, et tous deux vont dans le même sens : plus l'angle est faible, mieux la surface s'humidifie.
Des magasins qui gèrent la préparation comme un processus contrôlé, avec la même discipline à laquelle ils s'appliquent contrôle qualité entrant et en cours de processus , voient généralement la différence dans les réclamations au titre de la garantie plutôt que dans l'apparence au premier jour.
Où la préparation tourne mal
La plupart des échecs de préparation sont des échecs de processus plutôt que des échecs de produit : une mauvaise séquence, une lingette qui a déjà ramassé de l'huile ou une surface qui a été correctement nettoyée puis à nouveau contaminée avant l'application.
Signaux d'une surface contaminée
L'eau perle et roule en quelques secondes, les bords du film se soulèvent en 24 à 48 heures, des cloques apparaissent après le premier cycle de chaleur et le test du ruban arrache le film avec une contamination visible sur l'adhésif.
Signaux d'une surface préparée
L'eau s'écoule et maintient un film mince pendant au moins trente secondes, une main gantée glisse sans glisser, les bords restent baissés après 72 heures et le test du ruban renvoie 4B à 5B.
Les mêmes échecs se répètent dans tous les magasins et sur tous les supports. Surveillez ces cinq :
- Essuyer avec un chiffon déjà chargé en huile, qui propage la contamination au lieu de l'éliminer.
- Nettoyer la face d'un panneau mais en ignorant les bords, les espaces, les badges et les lignes d'ombre où le film sera replié.
- Utilisant de l'air comprimé sans séparateur d'huile et d'eau, défaisant une surface propre en un seul passage.
- Nettoyer un panneau des heures ou des jours avant l'application, puis le laisser ouvert à la poussière, aux éclaboussures et à la graisse en suspension dans l'air.
- Arrêtez le travail du solvant lorsque le chiffon semble propre, plutôt que de le retourner sur une face fraîche et de finir avec une lingette sèche.
Comprendre comment un film ou un revêtement se lie réellement au niveau moléculaire rend la séquence plus facile à mémoriser ; cette répartition de principes de base du revêtement et du dépôt de couches minces est une référence utile pour les équipes qui souhaitent connaître le raisonnement derrière la liste de contrôle.
Foire aux questions
Qu’est-ce que la préparation de surface en termes simples ?
Il s'agit de chaque étape franchie pour rendre une surface propre, chimiquement réceptive et structurellement prête avant l'application d'un revêtement, d'un adhésif ou d'un film. En pratique, cela signifie nettoyer, dégraisser, abraser ou activer, re-nettoyer et vérifier.
Faut-il poncer un panneau avant d'appliquer un film de protection peinture ?
Non. L’abrasion existe pour donner aux revêtements un profil d’ancrage mécanique. Le film adhère grâce à un adhésif sensible à la pression, l'objectif est donc d'obtenir une surface lisse et entièrement décontaminée ; le ponçage laisse des rayures et un profil qui emprisonne l’air.
Comment savoir si une surface est suffisamment propre ?
Utilisez un test de rupture d'eau : l'eau distillée doit s'écouler et maintenir un film continu pendant au moins trente secondes. Les tests de bande selon ASTM D3359 et les lectures d'angle de contact confirment le résultat avec des chiffres. Si l'eau perle immédiatement, nettoyez à nouveau.
Combien de temps une surface préparée peut-elle reposer avant application ?
En règle générale, appliquer le film dans un délai d'une heure dans une baie contrôlée et recouvrir l'acier sablé dans un délai d'environ quatre heures dans des conditions normales. L'humidité, la poussière et l'huile en suspension raccourcissent rapidement les deux fenêtres, la préparation doit donc être la dernière étape avant l'ouverture du produit.
-
 No. 5, Datang Road, East District, Development Zone, Guangde City, Xuancheng City, Anhui Province,242200, China
-
 [email protected]
-
 +86 18170340295
Droit d'auteur Anhui He He New Materials Co., Ltd. Tous droits réservés.
 Film TPU PPF en gros Fabricant de films de protection de peinture TPU pour l'automobile